
レジン・トランスファー・モールディング(RTM)は、密閉型金型を用いた成形プロセスであり、安定した品質と寸法精度を備えた高強度複合材部品の製造に用いられます。 このプロセスは、航空宇宙、船舶、風力発電、および産業製造分野で広く採用されており、特に軽量かつ高耐久性の部品が求められる用途で活用されています。 RTM(レジン・トランスファー・モールディング)プロセスでは、乾燥繊維強化材を内蔵した密閉金型に液状樹脂が注入され、そこで材料を十分に含浸させた後、硬化して最終的な複合材部品となる。
レジン・トランスファー・モールディングの成功は、レジン温度や流量を含む複数のプロセス変数を慎重に制御することにかかっています。エポキシ樹脂は、粘度を低下させ、金型全体に均一に流動させるのに十分な温度まで加熱する必要がある。ただし、温度が高すぎると硬化が促進されたり、樹脂の特性に悪影響を及ぼしたりする可能性がある。同様に、流量を制御して維持することで、金型の完全な充填を確保しつつ、空気の巻き込み、ドライスポット、およびその他の製造上の欠陥のリスクを最小限に抑えることができます。
レジン・トランスファー・モールディングとは何か。
レジン・トランスファー・モールディングは、密閉型金型を用いた複合材料成形プロセスであり、安定した品質と寸法精度を備えた高強度・軽量部品の製造に用いられます。このプロセスでは、液状の熱硬化性樹脂(最も一般的にはエポキシ樹脂)を、乾燥した繊維強化材を内蔵した密閉型金型に注入する。樹脂は、硬化して剛性のある複合構造となる前に、強化材を完全に含浸させる。
樹脂移送成形(RTM)プロセスは、一般に以下の6つの主要工程から構成されます。
- 金型準備:金型を清掃・準備し、硬化後の成形品取り出しを容易にするため離型剤を塗布する。
- 繊維強化材の配置:ドライファイバーのプリフォームまたは補強材を金型キャビティ内に配置する。
- 金型の閉塞およびシール:金型を閉じて確実にクランプし、樹脂注入用の密閉キャビティを形成する。
- 樹脂注入:調整されたエポキシ樹脂を制御された条件下で金型内に注入し、繊維強化材を通過させて完全に含浸させます。
- 硬化 :樹脂は閉じた金型内で硬化し、最終的な複合材料構造を形成する/li>
- 脱型および仕上げ:成形が完了した部品を金型から取り出し、その後、必要なトリミング、機械加工、または仕上げ加工を実施する。
温度制御が極めて重要である理由
RTM(レジン・トランスファー・モールディング)において、エポキシ樹脂は射出に適した粘度を得るため、特定の温度範囲に維持される必要があります。樹脂の温度が上昇すると粘度が低下し、樹脂が金型内をより容易に流動して繊維強化材を完全に含浸できるようになります。樹脂温度が低すぎると、粘度が上昇し、流動が阻害されるため、複雑な形状の金型への充填が困難になり、複合材料内に不完全な含浸やドライスポットが生じる可能性が高まります。
樹脂温度が過度に高い場合には、別の種類の課題が生じます。高温状態では硬化反応が促進され、樹脂が硬化し始めるまでの有効な加工時間が短縮されることがあります。樹脂系によっては、過度の加熱により材料特性が影響を受けたり、成形品に不均一が生じたりする場合もあります。適切な加工温度を維持することで、成形サイクル全体にわたって樹脂の流動を均一に保ち、複合材料の品質の一貫性を確保することが可能となる。
流量制御が重要である理由
温度が樹脂の粘度を規定するのに対し、流量制御は射出時に樹脂が金型内をどのように流れるかを支配します。適切な流量を維持することで、硬化が始まる前に樹脂が金型キャビティを均一に充填し、繊維強化材を完全に含浸させることが可能になります。
樹脂の射出速度が過度に速い場合、乱流の発生や空気の巻き込みが生じることがあり、これにより、成形された複合材料内にボイド(空隙)やその他の欠陥が生じる可能性が高まります。逆に、流量が過度に低いと充填時間が長くなり、一部の用途では、金型が完全に充填される前に樹脂の一部が硬化を開始するおそれがあります。樹脂流量を慎重に制御することで、成形プロセスを最適化しつつ、ロット間のばらつきを低減できる。
モニタリングおよびプロセス自動化
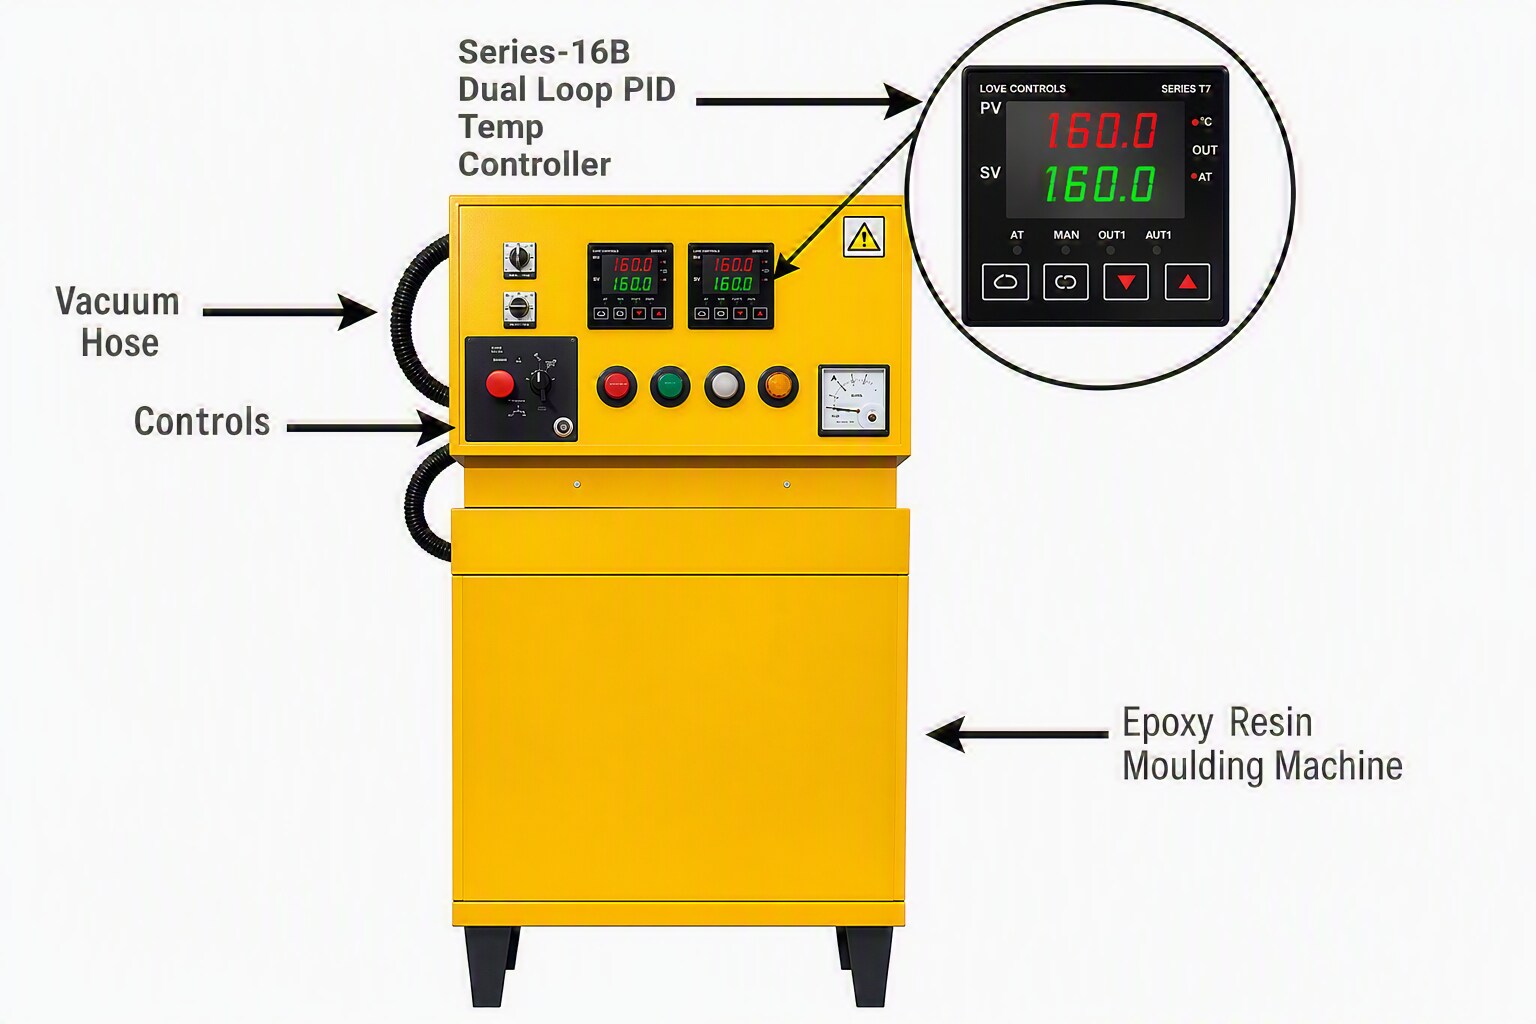
現代のRTM(レジン・トランスファー・モールディング)システムでは、多くの場合、温度および流量の測定と自動プロセス制御を組み合わせることで、製造の一貫性を向上させ、オペレーターの介入を低減している。温度コントローラは樹脂の加熱を制御して所望の加工温度を維持し、一方、流量計測機器は射出中の樹脂供給を継続的に監視します。これらの機器は連携することで、成形サイクル全体を通じて安定したプロセス条件を維持するのに寄与します。
DwyerOmega による革新的なソリューション
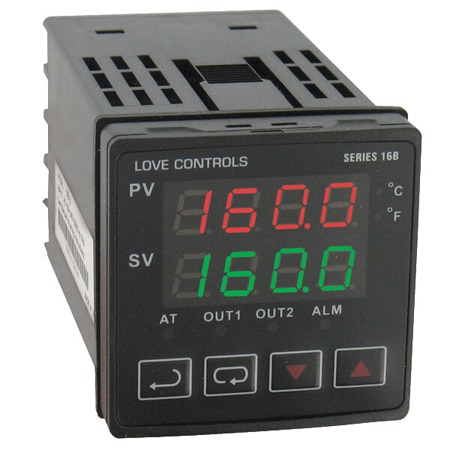
Series 16B デュアルループ PID 温度コントローラ
当該 Series 16B デュアルループ PID 温度コントローラ は、安定した運転と柔軟な制御戦略が求められる産業用途における、高精度な温度制御およびプロセス制御を目的として設計されています。ユニバーサル入力の互換性、デュアル制御出力、および統合された通信機能を備えているため、スタンドアロンコントローラとして使用することも、より大規模な自動化システムに組み込むことも可能です。内蔵のPID制御およびランプ/ソークプログラミングにより、プロセス条件の一貫性を維持しつつ、手動による介入を低減することが可能となる。
主な仕様:
- 熱電対、測温抵抗体(RTD)、およびプロセス伝送器の信号に対応するユニバーサル入力
- 独立した加熱/冷却またはその他のデュアルループ制御用途に対応するデュアル制御出力
- PID、ON/OFF、セルフチューニング、手動制御の各モードを備え、幅広いプロセスに対応
- 制御された温度プロファイルを必要とする用途向けに、最大64のランプ/ソークプログラムアクションをサポート
- プロセス値と設定値を同時に表示するデュアルLEDディスプレイにより、モニタリングが容易
- 複数の警報機能を備えた2つの設定可能な警報出力により、プロセス安全性を向上
- PLC、HMI、およびSCADAシステムとの統合を目的とした標準RS-485通信
- エンジニアリング単位(°F/°C)の選択、分解能の設定、およびセキュリティ機能により、柔軟性が向上
FDT-25W 壁面取付型超音波流量計
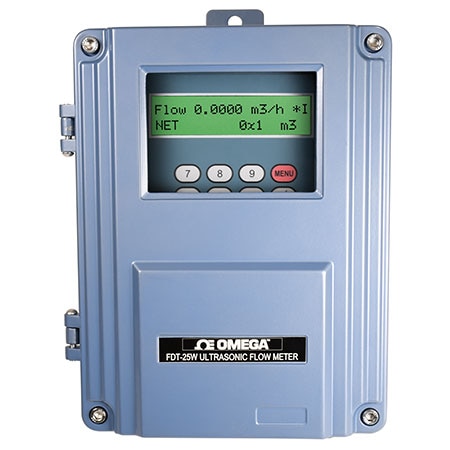
当該 FDT-25W 壁面取付型超音波流量計 プロセスを中断することなく、高精度かつ非侵襲的な液体流量測定を実現します。クランプオン式超音波トランスデューサは配管の外側に設置されるため、配管の切断、システムの停止、またはプロセス流体との直接接触を必要としません。これにより、FDT-25Wは、後付け、予防保全、および稼働停止時間の最小化が極めて重要な用途に最適なソリューションとなります。
主な仕様:
- クランプオン式超音波設計により、配管の切断や運転の中断を伴わずに迅速な設置が可能
- トランジットタイム測定技術により、±1% の精度および 0.2% の再現性が実現され、信頼性の高い流量モニタリングが可能となる。
- ¾ in.~240 in.(DN15~DN6000)の管径における双方向流量を測定
- 金属製、樹脂製、ゴム製の多種多様な配管に対応
- さまざまな管径や用途要件に対応するため、V法、W法、Z法といった複数のトランスデューサ取付構成を用意
- 標準の4~20 mAアナログ出力、RS-485通信、パルス/積算計出力、および制御・監視システムとの統合を可能にする内蔵データロギング機能を備えています。
- 非接触式測定により、圧力損失、可動部品、およびセンサーの fouling(汚れ付着)が解消され、メンテナンス要件の低減に寄与します。
ステッピングモーターおよびコントローラーとは何か? – Omega Engineering ステッピングモーターの概要
