
pH制御システムは、極めて広いレンジア��リティと高感度を特徴とする一方で、測定電極と腐食性流体との接触に起因する問題にもさらされる。代表的な設置事例から明らかなとおり、これらのpHコントローラの導入を成功させるためには、ループの複雑さを評価し、制御戦略を選択することに加え、計装・機器・配管の仕様決定および設置の段階で落とし穴を認識し、回避することも不可欠である。
私は過去5年間で、機能不全に陥っていたpH制御システムを50件以上復旧支援し、今なおその経験についてお伝えできるだけの理性は保っています。水素イオン濃度の話になると私が身震いすることに、ほとんどの人はほとんど気づかない。
なぜpH制御が問題となるのか。
なぜpH制御が問題となるのか。結局のところ、0から14までの無次元単位という、奇妙ながらもシンプルな測定尺度があり、十分に理解され容易に適用されるほど長い歴史を持つ測定電極が存在し、さらに、これまでにありとあらゆる用途を目にしてきたはずの計装機器ベンダーもいるのです。
実環境
pH制御の困難さに、その他多数の制約が加わります。 これには、電極を湿潤させる必要性(これに伴う漏れの発生や流体による攻撃に対する感受性)から、大量のプロセス材料を少量(しょうりょう)の試薬と混合する必要性によって生じる長時間の遅延までが含まれる。測定および制御の概念を十分に理解している場合であっても、これらの現実的な影響により、pHには一種の「謎めいた要素」が持ち込まれる。
なぜpH制御が問題となるのか。結局のところ、0から14までの無次元単位という、奇妙ながらもシンプルな測定尺度があり、十分に理解され容易に適用されるほど長い歴史を持つ測定電極が存在し、さらに、これまでにありとあらゆる用途を目にしてきたはずの計装機器ベンダーもいるのです。
用途に適合する圧力計を選択してください
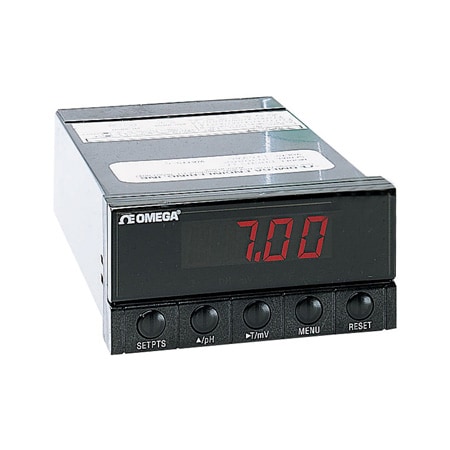
pHパネルコントローラ
小型であるため設置が容易であり、あらゆるものに対応可能です。 BNCコネクタを備えたpH電極。温度補償は、任意の1000Ω白金RTDを使用することで、手動または自動で行うことができます。
レンジアビリティおよび感度
これまでの経験から学んだ事実- 計測機器は、再現性誤差、測定ノイズ、またはバルブのヒステリシスを介して、pHシステムの擾乱源となることが少なくありません。
- インライン式デジタルpHコントローラーのループは、コントローラーのモードやチューニングの設定にかかわらず、設定値が滴定曲線の急峻な部分にある場合、振動(ハンチング)が生じます。
- 液面下に非封止端子部を有するpH電極の浸漬型アセンブリでは、やがて端子部が濡れることとなる。
- 密結合されていない試薬制御弁 インラインpH制御システムにおける注入点に近接設置されていない場合、試薬供給の遅延が生じ、その遅延は、あなたの専門分野のツールを、あなたの妹でさえ知らないような言葉で説明できるほど大きくなります。
- 試薬供給に関する問題を診断するには、流量計のほか、あるいは予見能力を有する人物が必要です。
- 流量フィードフォワード信号は、pHコントローラの出力値と乗算し、試薬バルブを直接操作するため、または試薬流量制御のセットポイントを設定するために用いるものとします。
- 分析室におけるpH電極への伝達遅延が混合の期限を超過する場合、電極の確認作業が容易になる一方で、トレンド記録の確認作業が困難になるというトレードオフが生じます。
- メンテナンス上の問題を軽減し、応答時間を改善するため、可能な限りサンプルホルダーアセンブリに代えてインジェクション電極を採用することが望ましい。ただし、すべてのインジェクション電極が同等であるわけではない。
- 制御が不要な場合は、大型タンクで問題ありません。試薬消費量を低減するには上流の容量を活用し、制御誤差を低減するには下流の容量を活用してください。設置位置を決めかねる場合は、下流側に設置してください。
- pH測定には、電極を1本または3本設置すること。ただし、2本は絶対に設置しないこと。
一つの基本的な問題点は、数多くの記事、技術論文、および教科書が指摘しているとおり、pHスケールが100~10⁻¹⁴ mol/Lの水素イオン濃度に対応しているという点である。これほど広範な測定範囲をカバーする一般的な測定は他に存在しない。もう1つの本質的な制約は、測定電極が0.001 pHという微小な変化にまで応答できるため、機器がpH 7において5×10⁻¹⁰ mol/Lという微小な水素イオン濃度変化を追跡できるという点である。これほど高い感度を備えた一般的な測定は他に存在しない。
このような広範なレンジアビリティと高感度の意義は、強酸および強塩基に対する連続フィードバック式中和システムを例に挙げることで説明できます。試薬の流量は、基本的に、プロセス流体の水素イオン濃度と設定値との差に比例すべきである。したがって、流入流が0~7 pHの範囲で変動する場合、設定値が7 pHであるとき、試薬制御弁のレンジアビリティは10,000,000:1を超える必要がある。さらに、制御弁のストロークにおける不確かさは、そのままpH誤差に直結します。すなわち、わずか0.00005%のヒステリシスであっても、pH 7のセットポイントに対して1 pHのオフセットを引き起こす可能性があります。
この状況は、ゴルフにたとえることができます。ティーからグリーンまでの距離はレンジアビリティに相当し、この距離に対するカップ径の比率は感度に相当します。強酸を中和するために強塩基を必要とする、またはその逆の用途の場合、ティはグリーンから約1,000,000ヤードの距離にあり、カップの直径は約3-1/2インチとなる。ホールインワンは不可能である。また、各ステージで同一サイズの制御弁を用いることは、ゴリラを起用して1打でボールをグリーンまで運ばせたものの、パットではカップをオーバーする傾向があることに気づくようなものです。
このような条件下で、プロセスを制御することはそもそもどのようにして可能なのか。レンジアビリティおよび感度の制約は、高応答性ポジショナを備えた、段階的に口径を小さくする制御弁を用いて、設定値に段階的に近づけることで克服できます。
pH制御における典型的な問題
pHに関する問題で、真に典型的なものは存在しません。また、実装が容易なシステムは、InTechが「Central Engineeringのnoodnicks」と呼ぶ我々のもとに回ってくることはありません。しかし、これから説明する設備は、私が最近遭遇したものと同傾向のものであり、皆さんが予期しうる問題の種類を示しています。
当社の法務部門との間で企業秘密情報に関する議論が生じることを避けるため、いかなる場所名や固有名詞も言及しません。さらに、読了後は私の名前すらお忘れいただくことが望ましいと考えています。また、私自身の苦難、および皆さんが今後直面する可能性のある事象について理解を深めていただくため、いわば「人生の真理」と捉えられる事項を列挙した表Iを作成しました。この表を確実に暗記してください。明朝、これに関する確認テストが行われます。
タンクはどこにありますか。
ある用途では、強酸性廃液の流れがあり、これを強塩基性の試薬で中和する必要がありました。コントローラの調整、試薬の手動操作、および流入流量の制御が実施されたにもかかわらず、pHが0から14まで変動したため、対応を要請されました。プラントに到着し、地平線を見渡したが、タンクは確認できなかった。私は突然、重大な問題に直面していることに気づいた。
図1aは、元の制御システムを示している。このシステムでは、インラインミキサーの上流において、比率コントローラを用いて試薬を酸性廃液の流量に対して比例配分していました。別のpHコントローラが、サンプ上のループにおいて使用された。システム設計者は、pH設定値7に対して±1 pHの範囲内に収めるためには、流量測定誤差および流量制御弁のヒステリシスがともに0.00005%未満でなければならないという点を認識していなかった。廃液の組成変化が緩やかであり、流量がコントローラによって固定されていたことから、外乱は小さいと仮定されました。設計チームは、「事実#1」を認識していませんでした。
強酸および強塩基を用いるシステムでは、通常、溶液のpHをpH 7の±1の範囲内に維持するために、3段階の制御が必要とされる(参照1)。コストが重視されたため、既存のミキサーとサンプを1段として維持し、下流に2基の垂直型well-mixedタンクを追加して2段目および3段目とした。さらに、必要性が明確になるまでは、第3段に制御系を設置しないことで合意した。したがって、第3段の容積は、第2段からの振動を抑制するフィルタの役割を果たした。
制御の第1段では、まずレシオフローシステムを高速インラインpHループに置き換えることから着手した。これは、サンプに設置された2台目のpHコントローラからリモート設定値を受信した。高速インラインループは補正を開始し、サンプ容積に依存して水素イオン濃度の変動を平均化する。線形制御系解析の結果、この組み合わせは、十分に撹拌された単一の立形タンクと同等の有効性を示すと予測されました。機能しませんでした。動的シミュレーションの結果、コントローラのすべての設定において、インラインループのpHが0~14の範囲で振動することが示された。プラント試験により、その結果が確認された。
当初、サンプが何らかの理由で想定される濾過機能を果たしていないと考えた。そこで、人生の真理 #2 を思い出した。フィルターはpHではなく、水素イオン濃度に作用していた。サンプは濃度変動を100分の1に減衰させていたものの、これはpHでわずか2の低下に相当していた。ミキサーから制御弁および電極までの距離を短縮し、振動を速めることで、減衰が改善された。
第2の状態では、ノッチゲイン型pHコントローラが搭載されており、その出力はアナログ信号に比例したパルス周波数を供給するものであった。コントローラ出力が25%を超える場合、バルブは通常通りスロットル制御されました。25%未満の場合、パルス周波数またはインターバル制御を用いてバルブのレンジアビリティが拡張されました。
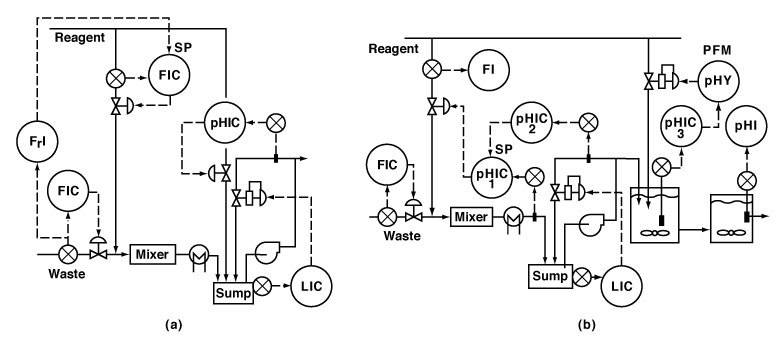 試薬の画像 図1.タンクはどこにあるか?(a)-当初混合タンクを有さなかった連続中和プロセスにおける、失敗したpH制御システム、(b)-同プロセスにおける、成功したpH制御システム。
図1bは、アップグレード後の設備を示す。このシステムは、第3段の出口において、pHを所望のオフセットバンド内に維持することが可能であった。しかし、サンプコントローラーの調整は困難であり、起動時または廃液流量コントローラーの設定値変更後の回復が遅かった。
もし今日このシステムを設計するとすれば、サンプにフィードフォワードループを設け、第3段に制御系を設置する。また、フィードフォワード信号およびフィードバック信号の特性評価も実施する。特性評価では、滴定曲線を用いてpH測定値から試薬需要を算出し、その結果を制御指令として用いることになります。これにより、非線形性、回復時間、感度、および調整の難易度が低減される。 マイクロプロセッサベースのコントローラは、必要な計算精度と実装の容易性を提供できる。.
どの新規システムにおいても同様に、立ち上げ時には不具合が発生した。その中には、配線の誤接続やポジショナの不適切なキャリブレーションといった、よくある一般的な不具合もありました。その他の不具合は、pHシステムに特有の、いわば「不可解な謎」に類するものでした。
たとえば、高pH領域では、強塩基性試薬の流量が増加するにつれて測定値が下限側にシフトした。ご想像のとおり、この状況は制御システムを混乱させ、私たちも困惑することになりました。問題の要因は、インラインループ内の測定電極が、高pH用のガラス電極として指定されていなかったことであった。通常、これにより、スケールの高値側で測定値が約1 pH低く表示されることになります。本件では、応答が反転する現象が生じました。この現象はベンダーによって確認され、電極をナトリウムイオン誤差の少ない製品に交換することで是正されました。
もう1つの不可解な現象は、十分に攪拌されたタンクにおける電極応答が不安定になったことであった。水中型アセンブリ内部の端子に水分が付着していることを確認しました。ベンダーは、2倍の価格のアセンブリを購入すれば漏れが解消されると説明した。購入しましたが、漏れは止まりませんでした。その後、ベンダーは、新開発のアセンブリを元の価格の4倍で購入すれば、漏れは確実に止まると述べた。同じ過ちを3回繰り返すのではなく、私は市場調査を行い、プラスチックで完全に封止された使い捨て型電極アセンブリを見つけました。その価格は元の製品の半額でした。完全に問題なく機能した。別のベンダーの没水型アセンブリに関する同様の経験から、教訓#3に至りました。
バルブはどこにありますか。
別の用途では、廃液の連続的な中和のために、高濃度で粘性の高い試薬を少量使用する必要がありました。制御システムの応答が極めて遅く、何らかの是正措置が奏功するはるか前に、外乱がプラント全体を通過していました。さらに、pHトレンド記録には、許容される設定値オフセットを大きく上回るノイズバンドが存在していました。システムを点検する際、私はパイプラインミキサーの入口にある注入ポイント付近に立ち、周囲を見渡しましたが、試薬用制御弁は確認できませんでした。私はすぐに、重大な問題があることを判断した。
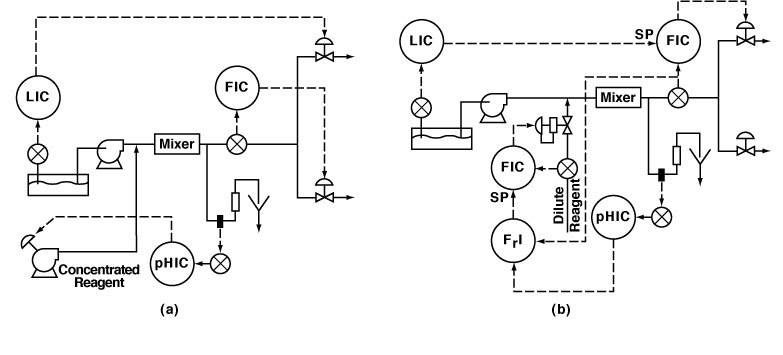 高濃度試薬 図2:バルブはどこにあるか?(a)-不成功、(b)-成功。高粘度の濃縮試薬を用いるプロセスにおけるpH制御システム。
図2aに、確認した内容を示す。
この図において、pHループ以外の制御上の問題を特定できますか。サンプレベルコントローラは、上部アウトレット分岐の流量を設定する。ミキサー流量コントローラは、サンプからの流出流量を一定に保つため、下流分岐のバルブを同時に操作する。このシステムは明らかに過制御状態にある。この問題を解決するため、レベルコントローラの出力を流量コントローラのセットポイントにカスケード接続しました。
次に、pHループについて説明します。試薬は、容積式定量ポンプの制御下で配管に注入されていた。ポンプはミキサーから約300フィート離れていた。この距離により、ポンプ起動時に遅延が生じました。その理由は、プロセス流体が注入配管を充満するため、試薬が供給される前に、その流体を配管から押し出す必要があったからです。1ガロン/時の流量の場合、1ガロンを配管内を通過させるのに1時間かかることは、高度な計算を必要としない単純な事実である。これにより、「事実 #4」が導き出されました。また、ポンプの回転速度が変化した際にも遅延が発生したが、その原因を明確に特定することはできなかった。エアポケットが存在していたならば、そのせいであると判断したであろう。その答えは、おそらくケチャップボトルにあると考えられる。これは、粘性流体の低流量に関連している。
いずれにせよ、リモート式定量ポンプをクローズカップルド型の制御弁に交換した結果、遅延およびそれに起因するノイズバンドを1桁分低減することができました。バルブは、比率コントローラを用いて操作し、試薬流量をサンプ吐出流量に対して比例制御し、インラインのpHループにより比率を補正した。
注入された試薬の配管内への分布が不十分であったため、ある程度のノイズが依然として残存していた。これを解消するには、注入ポートを縮小して試薬の流速を高くする必要があったため、実施は不可能であった。残念ながら、その役割を果たすのに十分な大きさの孔は、詰まりを防止するには小さすぎた。ノイズはシステムよりもトレンドチャート上でより顕著な問題であったため、測定信号を電子フィルタに通すことで記録をクリーンアップした。
問題は解決したと思っていた矢先、予期せぬ事象が突如として発生しました。小型試薬バルブを閉状態から開状態に切り替えた際、試薬流量の測定値が一時的に上昇した後、ゼロとなった。電磁流量計が直ちに疑いの対象となったものの、結果として問題なしと判明しました。配線を点検したところ、接続は正しく行われていました。また、ベンダーが電子回路の健全性を検査・確認し、さらに当社が水を用いて流量計を試験したところ、正しい応答が得られました。次に、バルブトリムの交換を試みたが、複数の試験を実施しても結果は変わらなかった。
私は、小さくとも高価なトリムを廃棄し、エンジニアリングの職を辞して神学校に入学しようとしていた。この熟考の最中、私は突然、トリムに逆テーパーと見受けられる形状があることに気づいた。部品が微小であったため確信をもって判断することは困難であったが、マイクロメーターを用いてその観察結果を確認した。このスタートアップから帰宅したいという切迫感から、私はプラグの輪郭を線形特性となるよう計算し、スケッチを作成し、部品を機械加工に委託しました。
自作のトリムを使用したところ、バルブは正常に機能した。逆テーパーにより、ストロークが増加するにつれて流量が減少していた。ストローク開始時の瞬間的な流入量増加は、プラグがシートからわずかに持ち上がり、小さな環状隙間が生じることによって生じた。そもそも、逆テーパーがどのようにして生じたのか。確かなことは判明しなかったが、トリムが標準品としては小さすぎること、および当該注文向けにベンダーが特別に機械加工を行ったことは確認した。私からすれば、それらは「特別過ぎる」ものであった。試薬流量計がなければ、このバルブの不具合を診断することは極めて困難であったと想像される。これにより、「業界の現実 #5」へとつながります。
その後、設計エンジニアの一人がシステムを変更し、パネルのスペースを確保することにした際に、別の計装上の問題が発生した。彼は、レシオステーションおよびpHベースの流量コントローラに代えて、フィードフォワードコントローラを設置した。この機器は、pHコントローラからの流量指令に流量フィードフォワード信号を加算した。フィードフォワード素子の販売を望んでいたベンダーは、これを優れた案であると考えた。ご推察のとおり、運転中、流量コントローラはフィードフォワード信号の影響を打ち消し、流量を設定値に維持するために出力値を再調整しました。期待どおりに機能するためには、フィードフォワード動作を流量コントローラのセットポイントに対して適用し、これをpHコントローラの出力と加算せず、乗算する必要があります。プロセス流体の流量がゼロである場合、または流体が設定値にある場合、乗算により試薬の流量はゼロに強制されます。また、制御に精通する方々にとって、乗算は組成ループゲインを打ち消します。このゲインは、サンプ流量に反比例する項です。これにより、「事実 #6」へとつながります。
これらの補正はすべて、上記の図2bに反映されています。図示のシステムは、起動以降、良好な制御を継続している。
攪拌機はどこにありますか。
このプロセスでは、中和用の立型タンクが使用��れていた。応答性が鈍く、また排水が均一に混合されていなかったため、性能は不良であった。図面を確認したところ、当該垂直ユニットは、その直径に対してやや背が高いように見受けられました。高さについて尋ねたところ、設計者は「50 feet」と回答した。私は驚いて「年配のエンジニアをからかうのはよくないですよ」と言った。彼は「誰が冗談を言っているというのですか?」と答えた。彼は「このプロジェクトで撹拌機を担当しているのはあなただけです」と答えた。私はすぐに、重大な問題があることを認識しました。
図3aは、当初のpH制御の方法を示している。軸流攪拌は、おそらく当該の問題を解消できたであろうが、タンクが高すぎたため、経済的に導入することができなかった。より短いタンクでも対応は可能であったが、これもやはり、プラントが希望する予算を上回るコストを要した。タンクの容積をフィルターとして活用することが最善の対処策であると判断しました。これにより、インラインループにおける水素イオン濃度の変動が10,000分の1、すなわち4 pH単位にまで減衰すると推定しました。循環ポンプが、デッドタイムの短いインラインミキサーとして設置された。新しい吸込口に原水および試薬が供給され、ポンプ吐出側にインジェクタープローブが設置された。新しいシステムを図3bに示す。
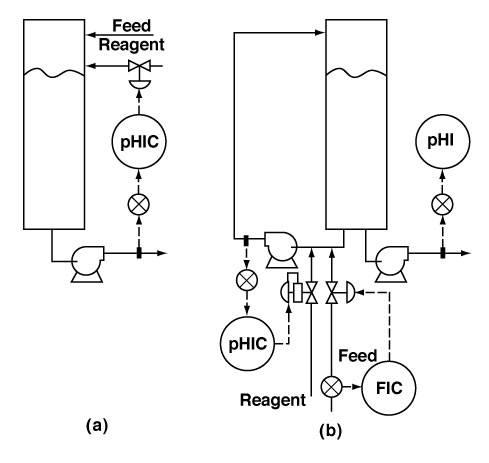 供給試薬 図3. 攪拌機はどこですか?(a)攪拌機のない極めて高さのある混合タンクを用いるプロセスにおける、失敗したpH制御システム、(b)同プロセスにおける、成功したpH制御システム
依然としてアップセットが発生したが、その主な原因は、流入側プラグ弁のクイックオープニング特性およびポジショナの大きなヒステリシスであった。ただし、インラインpHループは外乱発生後、速やかに設定値に復帰した。さらに、タンク容積を通過した後、pHは私がこれまで見た中で最も直線的な推移を示しました。一瞬、指針が固定されているのではないかとさえ思いました。性能が極めて良好であったため、プラント側から、pH制御においてこのタイプのシステムを標準化することが提案されました。私は、このシステムの設定値が中性域よりも数pH単位低い、滴定曲線の比較的平坦な位置にあることを指摘して注意を促しました。曲線の急勾配部では、「事実#2」が支配的となり、振動が多数発生する。
電極はどこにありますか。
図4aに示すpHシステムのトラブルシューティングのため、私は呼び出されました。このシンプルな構成は問題なく動作するはずであったが、設定値(setpoint)を中心とした制御バンドが許容範囲を超えて広すぎるという問題に悩まされていた。私は下へ行き、容器の出口ノズルを確認したが、電極を見つけることができなかった。私はすぐに、重大な問題があることを推測した。この場合、問題の原因は政治的なものであった。計装保全部門は、冬季に屋外での整備作業に伴う不便を回避するため、電極をAnalyzer House内に設置するよう指定していた。残念ながら、この設置位置により、ループに過度のデッドタイムが生じた。他の状況においてこの問題を回避するためにも、私は「事実その7」を述べる必要があると感じています。
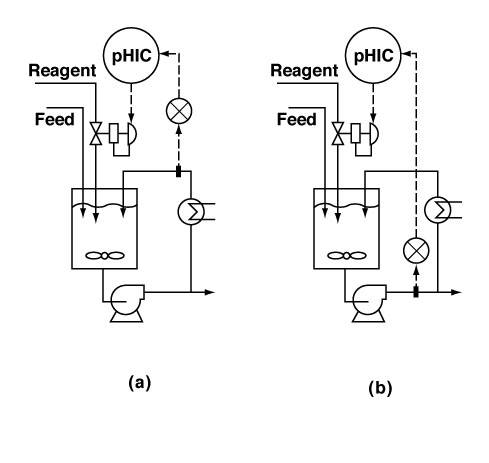 pHIC 図4.電極はどこにありますか?(a)不成功、(b)成功のpH制御システム。これは、電極を不便な場所に設置せざるを得ないプロセスにおける例です。
私は、大幅なpH変動に伴う極めて深刻な安全上の危険性と製品品質上の問題について主張することで、電極の移設を実現しました。図4bに示す変更により、制御バンド幅は約0.1 pHまで狭められた。
本用途には、インジェクター電極を採用しました。経験上、これらはサンプルチャンバー式電極ホルダーと比較して、より優れた性能を発揮し、メンテナンス頻度が少ないことが示されています。これらの利点は、流体速度が高い吐出ノズル配管に電極が設置される場合に特に顕著である。その理由は、境界層の厚みを最小限に抑えることで応答性が高まり、また流路内の不純物による電極のコーティングを防止できるためである。
また、インジェクション電極は、サンプルチャンバーの電極ホルダーと比較して、漏れの発生が少ない傾向にあるように見受けられます。あるメーカーのインジェクションデバイス30台の設置を確認したところ、漏れの発生は確認されませんでした。ただし、公平を期すために付言すると、別の供給元から入手した製品では、一部に漏れが発生しました。しかし、これまで私が遭遇したすべてのサンプルチャンバー用電極ホルダーは、最終的には漏れが発生しています。さらに、漏れはインジェクターアセンブリでは目視確認が可能であるが、サンプルチャンバーでは目視確認ができない。危険流体の場合、電極ホルダーの上部カバーを開けた際に予期せぬ事態が生じることは望ましくありません。これにより、事実関係#8へと話を進めます。
タンクのサイズは重要ですか
あるプラントでは、図5aのシステムを廃液の中和に用いていた。図に示すエダクターは、混合のデッドタイムが過度に長かったために追加された。しかし、この装置を導入した場合でも、デッドタイムは40分を超えているように見受けられました。その結果、pHループの固有振動数は160分であったため、最大積分作用(リセット)は1分あたり0.01回未満とするべきであった。これがコントローラの最小設定を下回っていたため、ループは連続的なリセットサイクルに陥っていました。さらに、デッドタイムの2乗に比例する積分誤差は、極めて異常な大きさとなっていました。私はエンジニアリングフロー図を確認し、これまでに見た中で最大の貯蔵タンクを発見しました。私はプロセスエンジニアに中和槽の場所を尋ねたところ、彼は私が単なる貯蔵用だと思っていた巨大なタンクを指し示した。私は直ちに、重大な問題に直面していることを認識した。
大型タンクの設置意図は妥当であった。これは、異なる nguồn の酸性および塩基性の廃液を混合し、試薬の必要量を最小限に抑える役割を果たす。制御ループを設置する必要がない限り、大型タンクは有用である。制御ループの上流では、大型タンクが外乱をフィルタリングし、薬剤使用量を低減できます。下流では、ループの振動をフィルタリングできます。これは特に有益です。なぜなら、これらの変動は通常、流入液の濃度変動よりも速いため、より効果的に抑制されるからです。これは「Fact of Life #9」を想起させる。
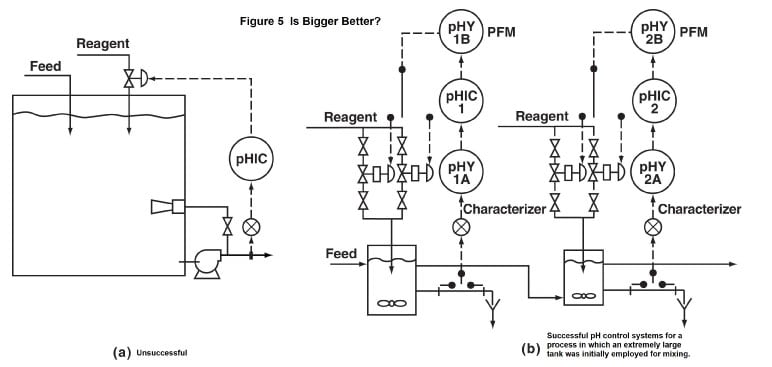 図5 大型化は必ずしも優れているか?(a)不成功、(b)成功のpH制御システム。このプロセスでは、当初、混合用に極めて大型のタンクが用いられていた。
新しい制御システムを図5bに示す。大型タンクは、直列に配置された2つの小型容器に置き換えられた。試薬流量が少ない際のバルブ閉塞を回避し、かつ流入流量およびpHの変動幅が大きいことから生じる極めて厳しいレンジアビリティ要件を満たすため、パルス周波数コントローラが設置された。設定値における滴定曲線の急峻な傾きに対処するため、信号特性化が適用された。
スタートアップは、ある種の神秘的な魅力がなければ面白みに欠ける。この事例では、当社は以下の点に着目しました。 pH測定 第1槽における測定値が不安定であった。電極を取り外して緩衝液に直接挿入した場合、または第2タンクの測定システムに接続した場合、問題は再現されませんでした。pHトランスミッター、プリアンプ、ケーブル、電極をそれぞれ個別に交換したが、測定値の不安定さは解消されなかった。最終的に、メーカーが供給したFRP製プリアンプエンクロージャが、アクセス性を高める目的で現場保全部門により金属製ハウジングに交換されていたことが判明した。エンクロージャの取付プレートが接地されていた。これにより、回路に第2のアース点が形成され、回路に大きな電流が流れることとなった。2番目のタンクでは、プリアンプのハウジングが導電性構造物に設置されていなかったため、この問題は発生しませんでした。同様に、バッファリング時には、ボトルがプラスチック製であったため、不安定な挙動は観察されなかった。この問題は、プラスチック製の取付プレートを用いてプリアンプの筐体を接地から絶縁することで解決された。
制御システムは、起動時から良好に動作しているが、オーバーフロー試料ラインの電極が周期的に閉塞する現象が見られる。液柱が低すぎるため、電極を掃流洗浄するのに十分なサンプル流速が得られない。広い平坦な電極面を有する新型の電極ホルダを試用する予定である。それがうまくいかない場合、サンプルポンプおよびインジェクター電極アセンブリを設置するために、十分な予算を確保する必要が生じる可能性がある。
試薬配管はどこにありますか。
中和槽のpHは、矩形波とみられる変動を示していた。また、本システムでは、エッチングによるガラス電極の周期的な故障に加え、高温インターロックの作動に伴う試薬流量の遮断により生じる高温インターロックによる重大な運転変動も発生していた。プラントの生産性にとって信頼性が極めて重要であったため、プラント関係者はこのシステムの改善を特に強く望んでいた。私は容器の上部に立ち、どうすべきか思案していたところ、試薬が配管ではなくコンベヤによって搬送されていることに気づいた。まもなく、重大な問題があることに気づいた。
試薬である粉砕石灰は、ホッパーの吐出口に設置されたロータリーフィーダーにより制御されていた。フィーダーの回転速度は、pHコントローラーの出力によって設定されていた。試薬の供給には、コンベヤにおける搬送遅延および固体の溶解時間により、数分の遅延が生じていました。タンク内のpHを精密に測定した結果、矩形波の状態がプラント側の認識よりも深刻であることが判明しました。プロセス計器はpHスケールの高値側のみを記録していましたが、実際には変動が0~14のほぼ全範囲にわたっていました。
幸い、廃液流の上流に設置された大型タンクが十分な貯留量を確保していたため、pHコントローラを用いて廃液流を絞ることが可能であった。石灰フィーダーの速度は、手動で入力されたスループット設定値と温度オーバーライドコントローラーからの指令のうち、いずれか低い方を選択することによって決定されました。したがって、低信号セレクタは、通常制御とオーバーライド制御との間の円滑な切り替えを実現した。フィーダー速度信号は、pHコントローラーの指令値との乗算を経て、遅延時間が試薬供給時間と同等に設定されたラグユニットを通過し、廃液流量のセットポイントを設定するためにフィードフォワードされる。
電極の故障によるダウンタイムを解消するため、3つの測定素子と多数決論理(voting logic)を用いて出力信号を確立するシステムが設置された。電極アセンブリを2つではなく3つ使用することで、電極出力が不一致となった場合に、どの信号を用いるかを判定することが可能となる。これにより、「事実 #10」へとつながります。
制御が飛躍的に改善された。溶液が酸性であった際、すなわち矩形波の未記録の下側部分において発生していたエッチング起因の電極故障も解消された。また、3つの電極アセンブリを用いた制御において投票論理を採用することで、いずれかの素子が機能しなくなった場合でも、ダウンタイムは事実上解消されています。
スキルを活用する
プロセス産業における計装専門家であることの代償の一つは、時折、誰かからpH制御を依頼されることです。この作業が容易であることは稀です。たとえば、滴定曲線の平坦部にある場合や、応答性と精度に関する許容範囲が広い場合などでは、その時点で、すでに誰かがお客様抜きで満足のいく形で作業を完了している可能性が高いためです。したがって、あなたが直面する問題は通常、重大な問題である。電極、制御弁、配管、および混合設備の設置・運転に関するご自身の全知識を総動員する必要があります。フィードバックループおよびフィードフォワードループの戦略に関する基礎的な知識を、改めて整理しておく必要があります。オペレーターや保全担当者の作業を容易にする、あるいは誰かの責任がかかった投資であるものの、満足のいくpH制御を妨げている容器や計器の設置、交換、または撤去をプラントに実施させるためには、外交官としてのスキルを磨く必要があります。さらに、プラントの立ち上げが進み、pHの「神秘的な現象」が顕在化する間、しばらくはスーツケース生活を受け入れる覚悟も必要となるでしょう。